

Inqubo yokukhiqiza engumongo yokushisa-amapuleti ejoka acwilisiwe izungeza "ukucutshungulwa kwe-substrate → ukunakekelwa kwendawo → hot-i-dip galvanizing → iposi-ukwelashwa → ukuhlolwa nokuthunyelwa". Isinyathelo ngasinye sidinga ukulawula okuqinile kokunemba, ukuhlanzeka, kanye nekhwalithi yokumboza ukuze kuqinisekiswe izakhiwo zemishini, ukumelana nokugqwala, nokuhambisana kwamapuleti axhumayo. Izinyathelo eziqondile zimi kanje:
Ukukhethwa kwe-substrate: Ngokusekelwe ezingeni lika-voltage (110kV/220kV/500kV/UHV) kanye nomthwalo olinganiselwe wepuleti lokuxhuma, khetha amapuleti ensimbi anamandla asezingeni eliphansi noma ama-forging ahlangabezana namazinga afana ne-GB/T 700 (Q235) ne-GB/T 1591 (Q345) futhi uqinisekisa ukuthi ukuqina kwensimbi kuyahlangabezana nesisekelo ngokwaso. ukuphuka kamuva ngenxa yokukhubazeka ku-substrate).
Ukusika impahla: Kusetshenziswa ukusika ilangabi le-CNC, ukusika i-plasma, noma ukusika i-laser, ipuleti lensimbi lisikwa libe yizikhala ngokusho komumo (onxande, ongunxantathu, ongu-Y-omise, njll.) wemidwebo yedizayini yepuleti elixhumayo. Izidingo ezibalulekile: Imikhawulo yokusika kufanele ibe isicaba, ingabi nama-burrs, imifantu, noma izinsalela ze-oxide, futhi iphutha le-dimensional kumele lilawulwe phakathi kuka-±1mm (ukuqinisekisa ukunemba kokucubungula okulandelayo).
Ukugxiviza: Kumapuleti awugqinsi noma izinhlobo ezinezidingo zokucindezelwa okuphezulu, izikhala ngemva kokusikwa zidinga ukufakwa emshinini wokunyathelisa we-forging noma umshini wokugxiviza futhi zenziwe nge-die forging ukuze kucwengwe izinhlamvu zangaphakathi zensimbi futhi kuthuthukiswe amandla onke.
Izimbobo Zokugaya: Ukusebenzisa imishini yokumba ye-CNC noma izikhungo zomshini, izimbobo zamabhawodi, izimbobo ezilengayo, nezinye izixhumi ezibonakalayo zamapuleti ejoka ashisayo{0}}afakwe kahle enziwa ngomshini ngokuhambisana nemidwebo. Ukubekezelelana kobubanzi bembobo kulawulwa ngaphakathi kwebanga le-H12 (± 0.15mm), futhi iphutha lokuhlukanisa imbobo Lingaphansi noma lilingana no-±0.5mm ukuze kuqinisekiswe ukufana okunembile namabhawodi ezivikeli, izinsimbi, nezinye ihadiwe. Imiphetho yembobo iyindilinga (R Inkulu noma ilingana no-2mm) ukuze kugwenywe ukugxilisana kwengcindezi okubangelwa imiphetho ebukhali kanye nokuvimbela ukunqwabelana kwezimbobo ngesikhathi sokuvuthwa.
Ukugaya unqenqema: Gaya imiphetho esikiwe, izimbobo, nezindawo zepuleti lokuxhuma usebenzisa isondo lokugaya noma umshini wokupholisha ukuze ukhiphe ama-burrs, flash, kanye nezimpawu zomshini; lungisa kabusha futhi ulungise izingxenye ezikhubazekile ukuze uqinisekise ukuthi iphutha le-flatness lepuleti lokuxhuma Lingaphansi noma lilingana no-2mm/m.
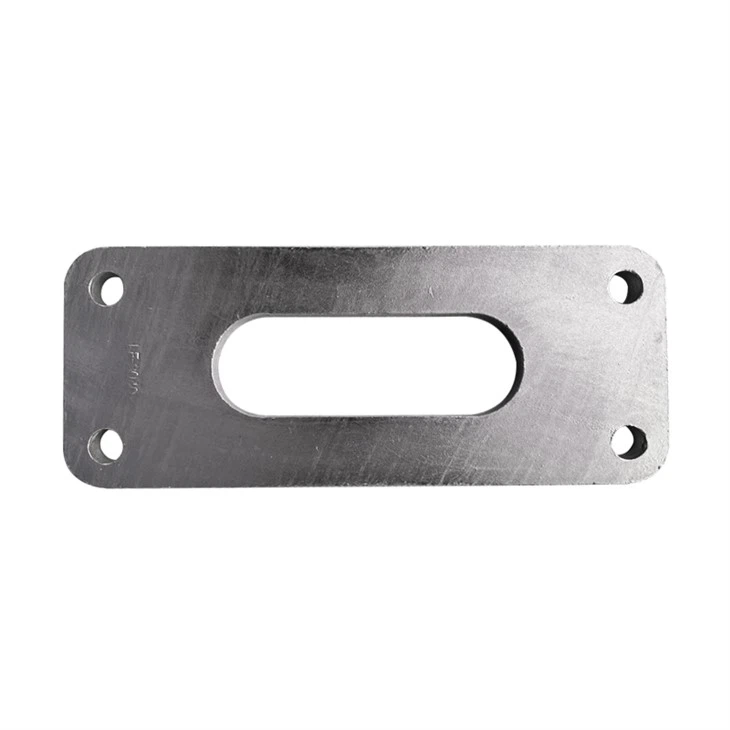
Ukususwa kwe-alkaline: Gxilisa ipuleti lokuxhuma ethangini lokukhipha amafutha ane-alkali ku-60-80℃imizuzu engu-10-20 ukuze ususe uwoyela ongaphezulu, uketshezi lokusika, nothuli; hashaza kahle ngamanzi ahlanzekile ukuze uqiniseke ukuthi awekho amafutha asele. Ukugqwala ukuze kukhishwe ukugqwala: Gxilisa ipuleti lokuxhuma elonakele ku-15-20% we-hydrochloric acid pickling tank imizuzu eyi-15-30 ukuze ususe isikali se-oxide esingaphezulu, ukugqwala, kanye nefilimu ye-oxide egoqayo; gudluza njalo ngesikhathi sokukhetha ukugwema ukususwa kokugqwala okungaphelele ezindaweni ezithile.
Ukwelashwa kwe-fluxing: Faka ipuleti ehlanjululwe endaweni yokugeza e-flux ku-70-80℃bese ucwilisa imizuzu engu-3-5 ukuze wenze ifilimu ye-flux efanayo phezulu. Le filimu ingahlukanisa umoya futhi ivimbele i-oxidation yesibili ye-substrate; futhi kunciphisa ukungezwani okungaphezulu kwe-zinc liquid, okuvumela uketshezi lwe-zinc ukuthi lumboze ngokulinganayo indawo engaphansi.
Ukwelashwa kokucwiliswa kwe-zinc: Sebenzisa isiphanyeko esikhethekile ukuze ubeke ipuleti elomisiwe elimisiwe oketshezini lwezinki bese ulicwilisa imizuzu engu-3-5 ukuze uqinisekise ukuthi uketshezi lwezinki lumanzisa ngokugcwele ingaphezulu le-substrate futhi lwakha i-zinc eboshwe nge-metallurgically{4}}i-iron alloy layer + nesakhiwo esiyinhlanganisela sengqimba ye-zinc emsulwa. Lena futhi inqubo ebaluleke kakhulu kumapuleti ejoka amadiphu ashisayo.
Ukupholisa i-zinc okulawulwayo: I-zinc{0}}amapuleti acwilisiwe akhishwa kancane kancane oketshezini lwe-zinc, futhi uketshezi oluningi lwe-zinc olungaphezulu lupheshulwa ihanger edlidlizayo noma ummese womoya ukuze kulawulwe ukujiya kokumboza; bese zifakwa ethangini lamanzi okupholisa ukupholisa ngokushesha, elicwenga amakristalu okugcoba futhi lithuthukise ubulukhuni nokumelana nokugqoka;
Ukuhlanza nokupholishwa: Ngemva kokupholisa, sebenzisa ibhulashi locingo noma isondo lokugaya ukuze uhlanze amaqhuqhuva e-zinc, izibazi ze-zinc, kanye nezimpawu zokulungisa endaweni eshisayo-yocwilisa amapuleti ejoka anasimbi ukuze uqinisekise indawo ebushelelezi; yenza ukuhlanzwa kwesibili kwezikhala ukuze ugweme ukunqwabelana okuthinta ukufakwa kwebhawudi.





